机械制造基础
-
1.1前 言
-
1.2绪 论
-
1.3第1章 机械工程材料与热处理
-
1.3.11.1 金属材料的力学性能
-
1.3.1.11.1.1 强度和塑性
-
1.3.1.21.1.2 硬度
-
1.3.1.31.1.3 韧性
-
1.3.21.2 铁碳合金的基本成分、组织、性能之间的关系
-
1.3.2.11.2.1 铁碳合金的基本组织
-
1.3.2.21.2.2 铁碳合金平衡图
-
1.3.2.31.2.3 钢的成分、组织、性能之间的关系
-
1.3.31.3 钢的热处理
-
1.3.3.11.3.1 钢在加热及冷却时的组织转变
-
1.3.3.21.3.2 钢的退火、正火、淬火、回火
-
1.3.3.31.3.3 钢的表面处理方法
-
1.3.41.4 碳素钢
-
1.3.4.11.4.1 碳素钢的分类
-
1.3.4.21.4.2 碳素钢的牌号、性能和用途
-
1.3.51.5 合金钢
-
1.3.5.11.5.1 合金元素在钢中的作用
-
1.3.5.21.5.2 合金钢的分类、牌号表示方法
-
1.3.5.31.5.3 合金钢的性能和用途
-
1.3.61.6 铸铁
-
1.3.6.11.6.1 铸铁的石墨化
-
1.3.6.21.6.2 灰铸铁
-
1.3.6.31.6.3 可锻铸铁
-
1.3.6.41.6.4 球墨铸铁
-
1.3.71.7 有色金属
-
1.3.7.11.7.1 铝及铝合金
-
1.3.7.21.7.2 铜及铜合金
-
1.3.81.8 硬质合金和超硬刀具材料
-
1.3.8.11.8.1 硬质合金材料及性能
-
1.3.8.21.8.2 超硬刀具材料及性能
-
1.3.8.31.8.3 陶瓷材料及性能
-
1.3.9本章小结
-
1.3.10习题一
-
1.3.11实验与实训
-
1.4第2章 零件毛坯的成型方法
-
1.4.12.1 铸造
-
1.4.1.12.1.1 砂型铸造
-
1.4.1.22.1.2 常用铸造金属及其铸造性能
-
1.4.1.32.1.3 铸造工艺设计基础
-
1.4.1.42.1.4 铸件结构工艺性
-
1.4.1.52.1.5 特种铸造
-
1.4.22.2 锻压加工
-
1.4.2.12.2.1 金属的塑性变形
-
1.4.2.22.2.2 锻造
-
1.4.2.32.2.3 冲压
-
1.4.32.3 焊接
-
1.4.3.12.3.1 常用焊接方法
-
1.4.3.22.3.2 常用金属的焊接性能
-
1.4.3.32.3.3 焊件变形和焊件的结构工艺性
-
1.4.4本章小结
-
1.4.5习题二
-
1.4.6实验与实训
-
1.5第3章 机械零件的检测
-
1.5.13.1 测量技术基础知识
-
1.5.1.13.1.1 计量的概念
-
1.5.1.23.1.2 测量与检验
-
1.5.1.33.1.3 长度基准和量值传递
-
1.5.1.43.1.4 量块
-
1.5.23.2 测量误差
-
1.5.2.13.2.1 测量误差的来源
-
1.5.2.23.2.2 测量误差的分类
-
1.5.2.33.2.3 测量不确定度
-
1.5.33.3 孔、轴尺寸公差检测
-
1.5.3.13.3.1 普通计量器具测量孔、轴尺寸
-
1.5.3.23.3.2 光滑极限量规检验孔、轴尺寸
-
1.5.43.4 形状和位置误差的检测
-
1.5.4.13.4.1 形状和位置误差的检测原则与评定
-
1.5.4.23.4.2 形位和位置误差的检测
-
1.5.53.5 表面粗糙度的检测
-
1.5.5.13.5.1 表面粗糙度的评定参数
-
1.5.5.23.5.2 表面粗糙度的检测
-
1.5.6本章小结
-
1.5.7习题三
-
1.5.8实验与实训
-
1.6第4章 金属切削原理
-
1.6.14.1 金属切削的基本定义
-
1.6.1.14.1.1 切削运动
-
1.6.1.24.1.2 切削过程中的工件表面
-
1.6.1.34.1.3 切削用量
-
1.6.1.44.1.4 刀具的几何参数
-
1.6.1.54.1.5 切削层参数
-
1.6.24.2 金属切削过程的物理现象
-
1.6.2.14.2.1 切削层的变形
-
1.6.2.24.2.2 切削力
-
1.6.2.34.2.3 切削热与切削温度
-
1.6.34.3 刀具的磨损与刀具的耐用度
-
1.6.3.14.3.1 刀具磨损的形式
-
1.6.3.24.3.2 刀具磨损的原因
-
1.6.3.34.3.3 刀具磨损过程及磨钝标准
-
1.6.3.44.3.4 刀具耐用度
-
1.6.44.4 工件材料的切削加工性
-
1.6.4.14.4.1 材料切削加工性的评定
-
1.6.4.24.4.2 影响材料切削加工性的主要因素
-
1.6.4.34.4.3 常用金属材料的切削加工性
-
1.6.4.44.4.4 改善金属材料切削加工性的途径
-
1.6.54.5 金属切削条件的合理选择
-
1.6.5.14.5.1 刀具材料的选择
-
1.6.5.24.5.2 刀具几何参数的选择
-
1.6.5.34.5.3 刀具耐用度的选择
-
1.6.5.44.5.4 切削用量的选择
-
1.6.5.54.5.5 切削液的选择
-
1.6.6本章小结
-
1.6.7习题四
-
1.6.8实验与实训
-
1.7第5章 金属切削机床与加工
-
1.7.15.1 金属切削机床的分类与编号
-
1.7.1.15.1.1 金属切削机床的分类
-
1.7.1.25.1.2 机床型号的编制方法
-
1.7.25.2 车削加工
-
1.7.2.15.2.1 车削加工概述
-
1.7.2.25.2.2 车床
-
1.7.2.35.2.3 工件在车床上的安装
-
1.7.2.45.2.4 车刀种类
-
1.7.2.55.2.5 车削加工
-
1.7.35.3 铣削加工
-
1.7.3.15.3.1 铣削加工概述
-
1.7.3.25.3.2 铣床
-
1.7.3.35.3.3 工件在铣床上的安装
-
1.7.3.45.3.4 铣刀与铣削方式
-
1.7.3.55.3.5 铣削加工
-
1.7.45.4 磨削加工
-
1.7.4.15.4.1 磨削加工概述
-
1.7.4.25.4.2 磨床
-
1.7.4.35.4.3 砂轮
-
1.7.4.45.4.4 工件的安装与磨削加工
-
1.7.55.5 齿轮加工
-
1.7.5.15.5.1 成型法
-
1.7.5.25.5.2 展成法
-
1.7.65.6 钻削与镗削
-
1.7.6.15.6.1 钻削加工
-
1.7.6.25.6.2 镗削加工
-
1.7.75.7 刨削与拉削
-
1.7.7.15.7.1 刨削加工
-
1.7.7.25.7.2 拉削加工
-
1.7.85.8 机械加工质量
-
1.7.8.15.8.1 加工精度与表面质量的概念
-
1.7.8.25.8.2 影响机械加工精度的因素
-
1.7.8.35.8.3 影响机械加工表面质量的因素
-
1.7.8.45.8.4 提高机械加工质量的途径与方法
-
1.7.9本章小结
-
1.7.10习题五
-
1.7.11实验与实训
-
1.8第6章 机床夹具
-
1.8.16.1 概述
-
1.8.1.16.1.1 机床夹具在机械加工中的作用
-
1.8.1.26.1.2 机床夹具的分类
-
1.8.1.36.1.3 机床夹具的组成
-
1.8.26.2 工件在夹具中的定位
-
1.8.2.16.2.1 工件定位的基本原理
-
1.8.2.26.2.2 常见的定位方式及其所用定位元件
-
1.8.36.3 工件在夹具中的夹紧
-
1.8.3.16.3.1 夹紧装置的组成及要求
-
1.8.3.26.3.2 夹紧力的确定
-
1.8.3.36.3.3 典型夹紧机构及其特点
-
1.8.46.4 各类机床夹具简介
-
1.8.4.16.4.1 车床常用夹具
-
1.8.4.26.4.2 铣床常用夹具
-
1.8.4.36.4.3 钻床常用夹具
-
1.8.4.46.4.4 镗床常用夹具
-
1.8.5本章小结
-
1.8.6习题六
-
1.8.7实验与实训
-
1.9第7章 机械加工工艺规程的制定
-
1.9.17.1 概述
-
1.9.1.17.1.1 生产过程
-
1.9.1.27.1.2 机械加工工艺过程及其组成
-
1.9.1.37.1.3 生产类型及其工艺特征
-
1.9.1.47.1.4 机械加工工艺规程制定的原则和步骤
-
1.9.27.2 零件工艺性分析与毛坯的选择
-
1.9.2.17.2.1 原始资料准备及产品工艺性分析
-
1.9.2.27.2.2 零件工艺性分析
-
1.9.2.37.2.3 毛坯的选择
-
1.9.37.3 基准的选择与机械加工工艺路线的拟定
-
1.9.3.17.3.1 定位基准的选择
-
1.9.3.27.3.2 表面加工方法的确定
-
1.9.3.37.3.3 加工阶段的划分
-
1.9.3.47.3.4 加工顺序的安排
-
1.9.47.4 工序设计
-
1.9.4.17.4.1 加工余量的确定
-
1.9.4.27.4.2 工序尺寸及其公差的确定
-
1.9.4.37.4.3 机床与工艺装备的选择
-
1.9.4.47.4.4 时间定额的确定
-
1.9.57.5 提高机械加工生产率的工艺措施
-
1.9.5.17.5.1 采用工艺措施缩短工艺时间
-
1.9.5.27.5.2 采用先进工艺方法
-
1.9.5.37.5.3 高效及自动化加工的应用
-
1.9.6本章小结
-
1.9.7习题七
-
1.9.8实验与实训
-
1.10第8章 典型零件加工工艺
-
1.10.18.1 轴类零件加工
-
1.10.1.18.1.1 概述
-
1.10.1.28.1.2 轴类零件加工的工艺问题分析
-
1.10.1.38.1.3 阶梯轴加工工艺
-
1.10.1.48.1.4 轴类零件的检验
-
1.10.28.2 套筒类零件加工
-
1.10.2.18.2.1 概述
-
1.10.2.28.2.2 套筒类零件加工工艺问题分析及典型工艺
-
1.10.2.38.2.3 深孔加工
-
1.10.2.48.2.4 套筒类零件的检验
-
1.10.38.3 箱体类零件的加工
-
1.10.3.18.3.1 概述
-
1.10.3.28.3.2 箱体类零件加工的主要工艺问题
-
1.10.3.38.3.3 圆柱齿轮减速器箱体加工工艺
-
1.10.3.48.3.4 箱体类零件的检验
-
1.10.48.4 圆柱齿轮加工
-
1.10.4.18.4.1 概述
-
1.10.4.28.4.2 圆柱齿轮加工的主要工艺问题
-
1.10.4.38.4.3 典型圆柱齿轮的加工工艺
-
1.10.4.48.4.4 圆柱齿轮的检验
-
1.10.5本章小结
-
1.10.6习题八
-
1.10.7实验与实训
-
1.11第9章 装配工艺
-
1.11.19.1 概述
-
1.11.1.19.1.1 装配的工艺过程
-
1.11.1.29.1.2 常用装配工具
-
1.11.1.39.1.3 装配方法
-
1.11.29.2 常用机构装配
-
1.11.2.19.2.1 可拆卸连接件的装配
-
1.11.2.29.2.2 传动机构的装配
-
1.11.2.39.2.3 滚动轴承的装配
-
1.11.39.3 单级圆柱齿轮减速器的装配
-
1.11.3.19.3.1 减速器的结构及工作原理
-
1.11.3.29.3.2 减速器装配的主要技术要求
-
1.11.3.39.3.3 减速器的装配工艺过程
-
1.11.4本章小结
-
1.11.5习题九
-
1.11.6实验与实训
-
1.12第10章 先进制造技术简介
-
1.12.110.1 快速原型制造技术
-
1.12.1.110.1.1 RPM技术的产生与发展
-
1.12.1.210.1.2 RPM技术原理
-
1.12.1.310.1.3 典型的RPM工艺方法
-
1.12.1.410.1.4 RPM技术的应用
-
1.12.210.2 高速加工技术
-
1.12.2.110.2.1 高速加工的概念与特征
-
1.12.2.210.2.2 高速加工技术的发展
-
1.12.2.310.2.3 高速切削加工的关键技术
-
1.12.2.410.2.4 高速加工的应用
-
1.12.310.3 超精密加工技术
-
1.12.3.110.3.1 概述
-
1.12.3.210.3.2 超精密切削加工
-
1.12.3.310.3.3 超精密磨削加工
-
1.12.3.410.3.4 影响超精密加工的主要因素
-
1.12.4本章小结
-
1.12.5习题十
-
1.12.6实验与实训
-
1.13参考文献
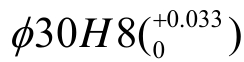 mm,粗糙度数值为1.6μm,其加工工艺路线为:钻孔→镗孔→铰孔。试用查表法求各工序加工余量、基本尺寸及公差。
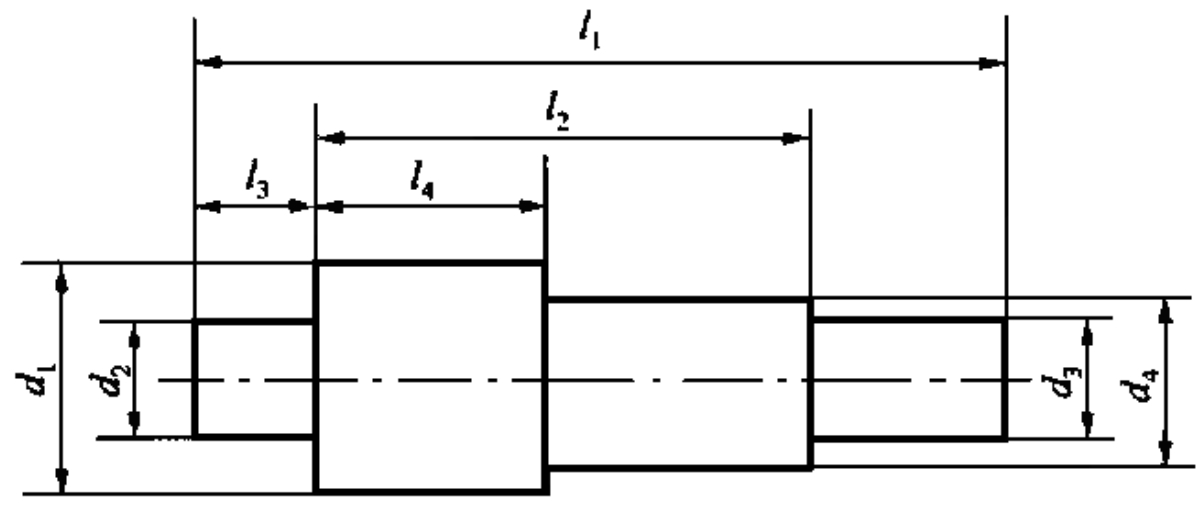
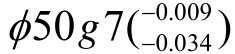 ,长度为50mm,表面粗糙度Ra值为0.8。加工的工艺路线为:粗车→半精车→磨外圆。试用查表法确定毛坯尺寸、各工序尺寸及公差。
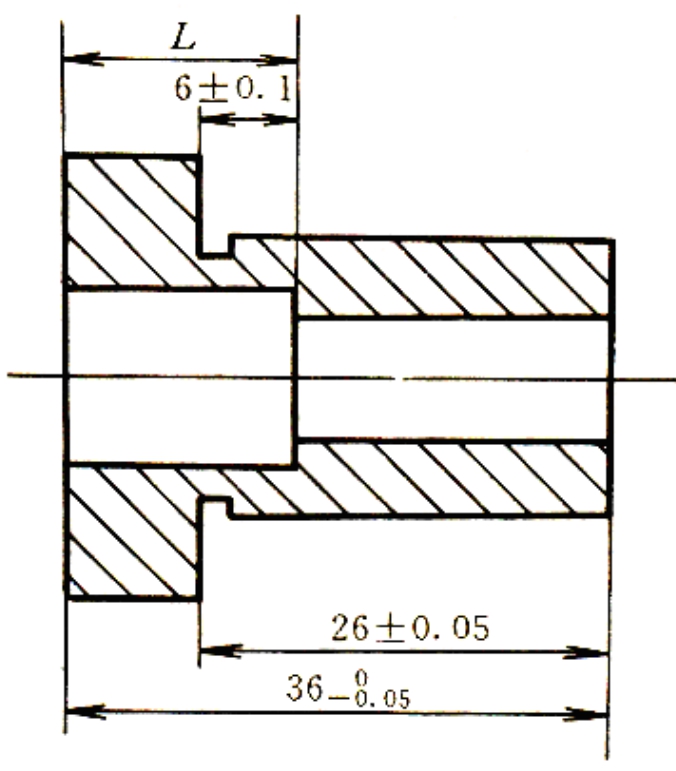
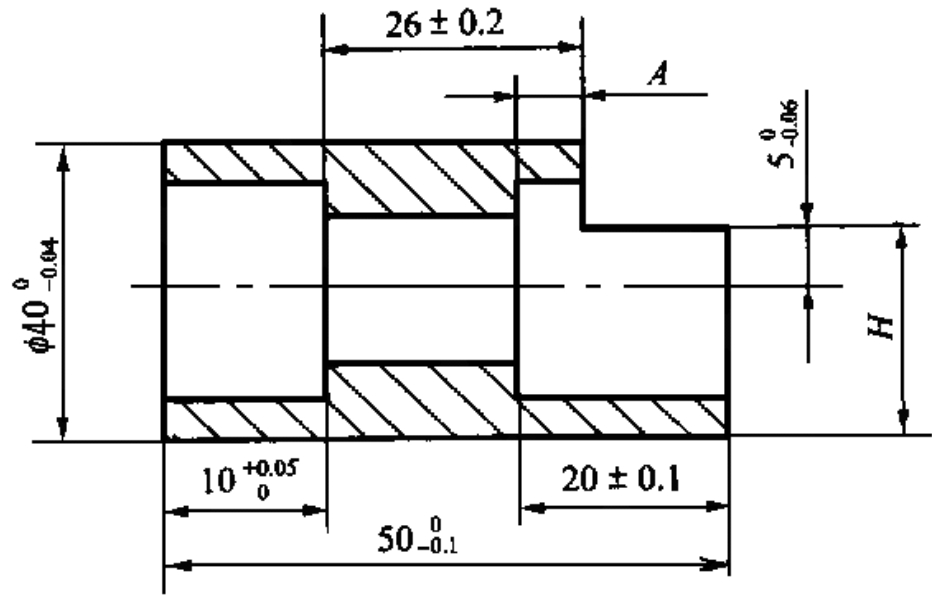
 mm及26±0.2mm,试求试切调刀的测量尺寸H、A及其上、下偏差。
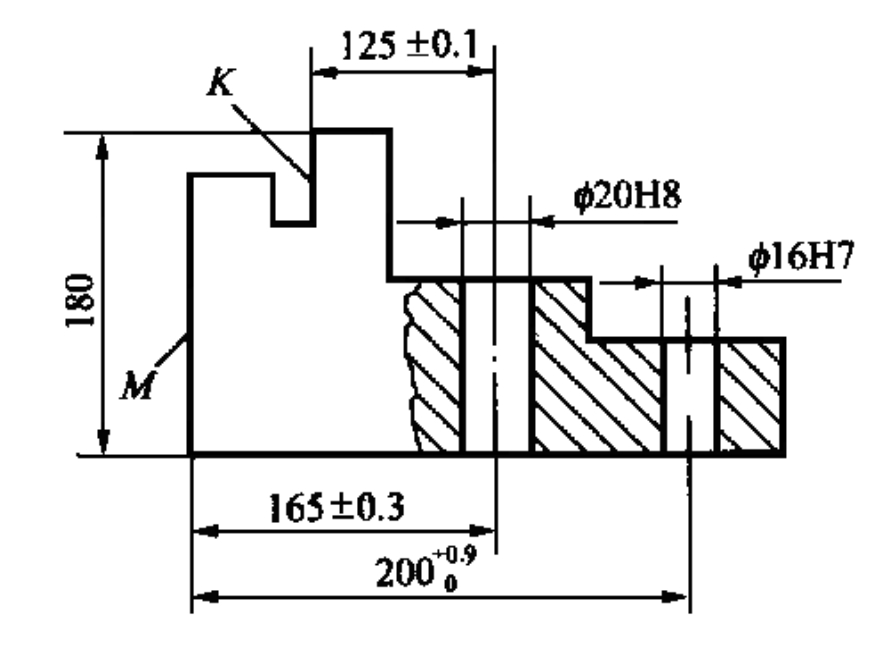
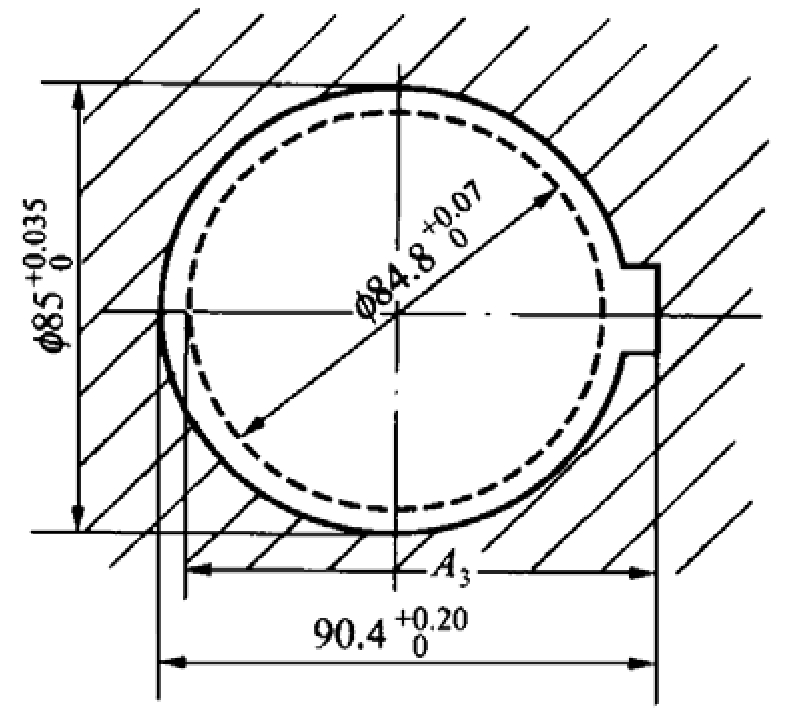
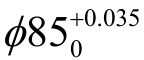 mm,键槽深度尺寸为
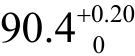 mm,其加工顺序为:
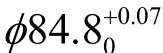 mm;
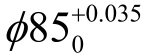 mm,同时保证键槽深度尺寸为
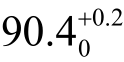 mm。