大赛专家点评:
铸铁件:一般用树脂砂,覆膜砂,如铸件壁厚差大,易产生裂纹,可选择酚醛树脂砂。
灰铁件:呋喃树脂砂,醇基石墨粉涂料。
孕育剂:硅铁合金,增硅;硅钙合金,效果好,但有效时间短,适合小零件,大件容易失效。
HT300件,需要合金化,否则达不到强度要求,主要合金化元素,Cr,Cu。
水基涂料,必须烘干。
铸钢件造型材料的选用
近几年发展较快的自硬砂主要有酸固化呋喃树脂自硬砂、酯硬化碱性酚醛自硬砂、酚尿烷树脂自硬砂和酯硬化改性水玻璃自硬砂。其中酸固化呋喃树脂自硬砂和酚尿烷树脂自硬砂树脂中含氮,生产铸钢件易产生气,而酯硬化碱性酚醛自硬砂树脂强度低且型、芯砂导热性较差,铸件冷却时间长。酯硬化改性水玻璃自硬砂不含碳、硫、磷和氮等元素,能有效防止这些元素引起的铸件龟裂、热裂、渗碳、渗流和气孔等缺陷并且型、芯砂受热具有较大的高温退让性和较缓慢的急热膨胀量。相比之下酯硬化改性水玻璃自硬砂优于其他三种,所以铸型材料选择酯硬化改性水玻璃自硬砂,其型砂,芯砂的成分如表2.1所示。
表2.1型砂,芯砂成分
| 类别 | 新砂/% | 旧砂/% | 改性水玻璃/% | 酯类固化剂(占水玻璃)/% |
| 芯砂 | 40~45 | 55~60 | 2~2.7 | 10~15 |
| 型砂 | 20~30 | 70~80 | 2.7~3.5 | 10~15 |
铸钢件涂料的选择
涂料的作用是防止粘砂、隔热保温和改善铸件表面质量。本铸件的材质为铸钢,采用的造型材料为酯硬化碱性酚醛自硬砂,涂料为醇基白刚玉/锆英粉复合涂料。
查阅文献[2]可知:325目锆英粉与200目白刚玉粉配比在20∶80时制备的涂料波美度适中,24h悬浮性好,涂层强度高,发气量低,高温抗爆裂性能好,具有较好的物化性能。涂料配方和涂料性能如表2.3和表2.4所示。
表2.2涂料配方ω(%)
| 1 | 松香 | 95%乙醇 | 锂基膨润土 | 增稠剂 | 流平剂 | 助燃剂 | 防沉剂 |
| 63.9 | 1.8 | 22.4 | 2.0 | 2.2 | 1.2 | 6.0 | 0.5 |
表2.3涂料性能
| 密度/g·cm-3 | 波美度/°Bé | 24h悬浮性(%) | 涂层强度/g | 发气量/mL•g-1 | 高温抗爆裂性 |
| 1.927 | 110 | 98.0 | 0.12 | 14.6 | 1级 |
造型方法:手工造型(大型铸件)、机器造型(结构简单,中小型件)。
造型材料:
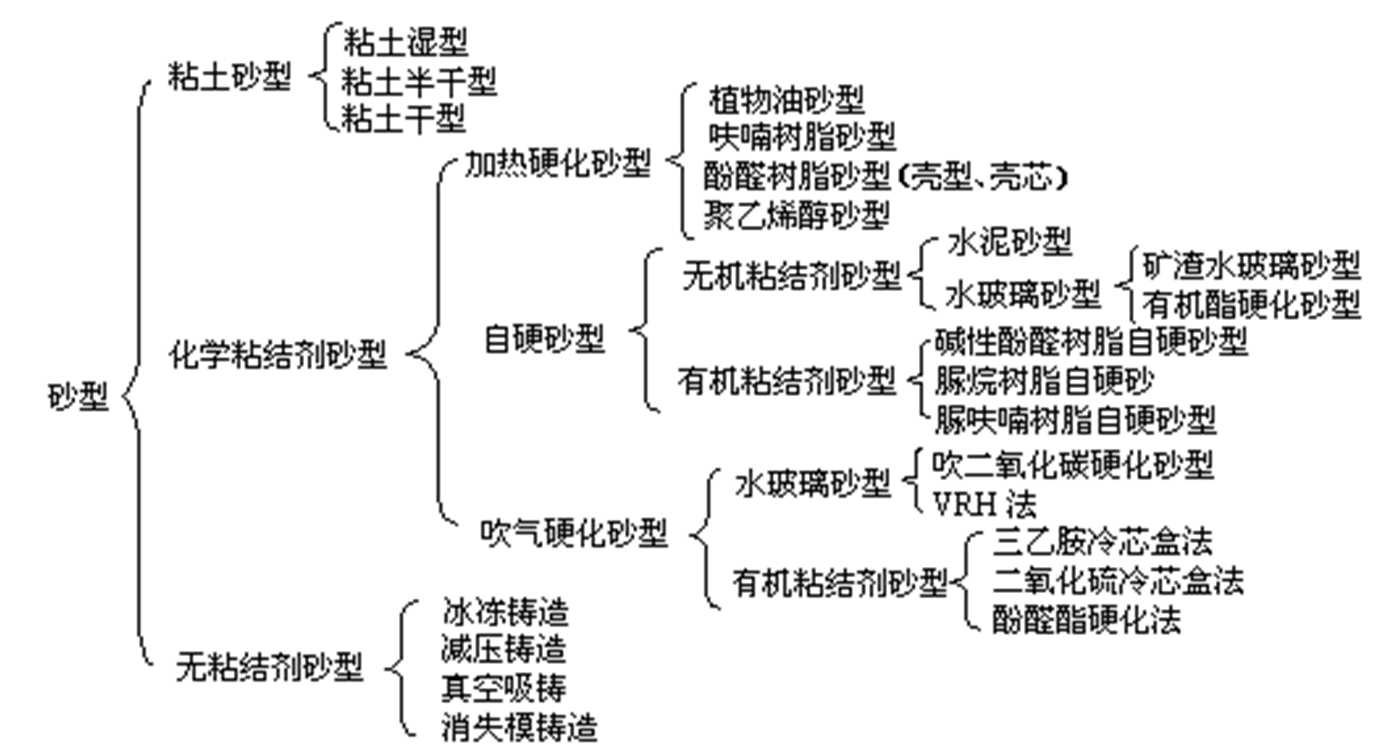
砂型型腔内表面刷涂料目的:防止粘砂,提高铸件表面光洁度。
一、黏土砂
粘土砂型可分为湿型、干砂型和表面烘干砂型。三者之间的主要差别在于:湿型是造好的砂型不经烘干,直接浇入高温金属液体;干砂型是在合箱和浇注前将整个砂型送入窑中烘干;表面烘干砂型只在浇注前对型腔表层用适当方法烘干一定深度(一般5~10mm,大件20mm以上)。
目前,湿型砂是使用最广泛的、最方便的造型方法,大约占所有砂型使用量的60~70%,但是这种方法还不适合很大或很厚实的铸件。可铸钢(中小件),也可铸铁,有色合金等。
缺点:操作不当,易产生一些铸造缺陷:夹砂结疤,鼠尾,砂眼,胀砂,粘砂等。
粘土湿型的配方为:原砂(或旧砂)100,粘土(膨润土)1~5%,煤粉~8%,水~6%,以及其它附加物。
二、水玻璃砂
用于中小铸钢件。
对厚大铸钢件或高合金钢铸件, 由于钢水对砂型(芯)的热作用强烈, 使得水玻璃砂严重烧结,型(芯)表面孔多, 钢水浸入孔隙中, 产生严重的粘砂。
为了防止粘砂, 可在型(芯)表面刷涂料(最好是醇基涂料); 一般铸铁件也可在水玻璃砂中加入适量的煤粉;厚大铸钢件则需要使用铬铁矿砂、锆砂等配制面砂并刷涂料。

