浇注时间
上一节
下一节
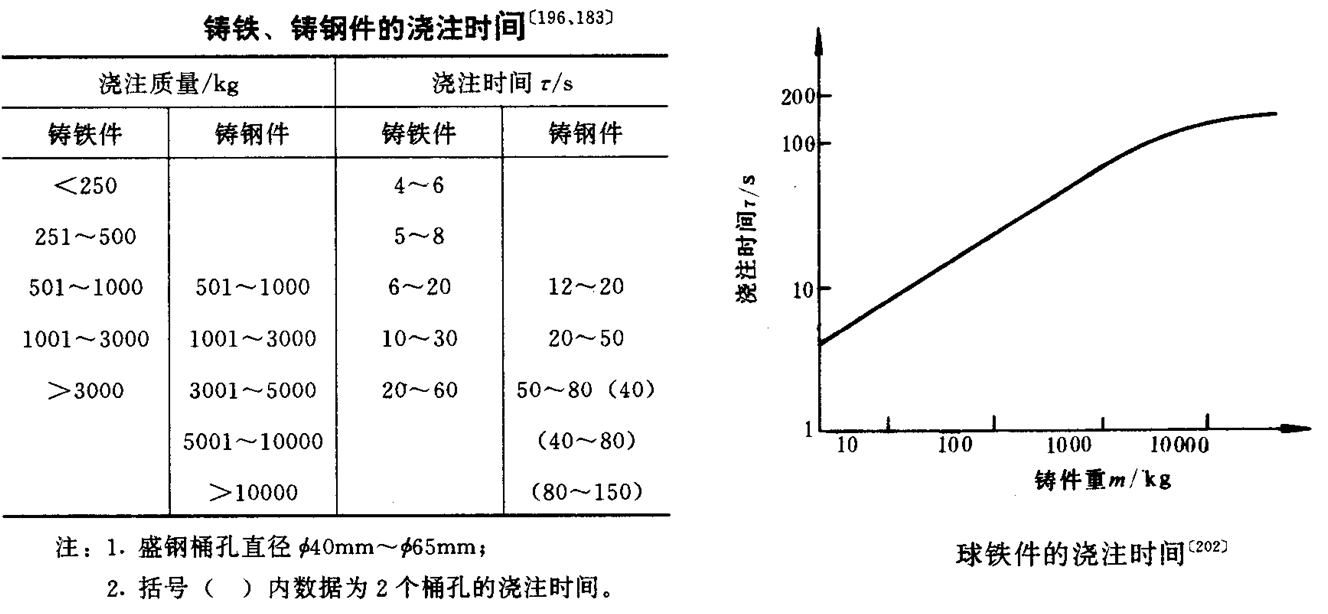
浇注时间怎样才算合理,根据迪特尔公式,HT300,按浇铁液速度10~30kg/s。
根据材质,查阅铸造工艺手册按公式计算,也要结合实践经验综合确定。
铸钢件浇注时间(经验数据)
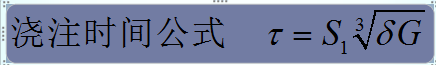
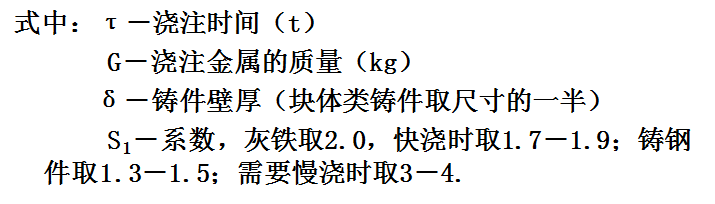
按公式计算
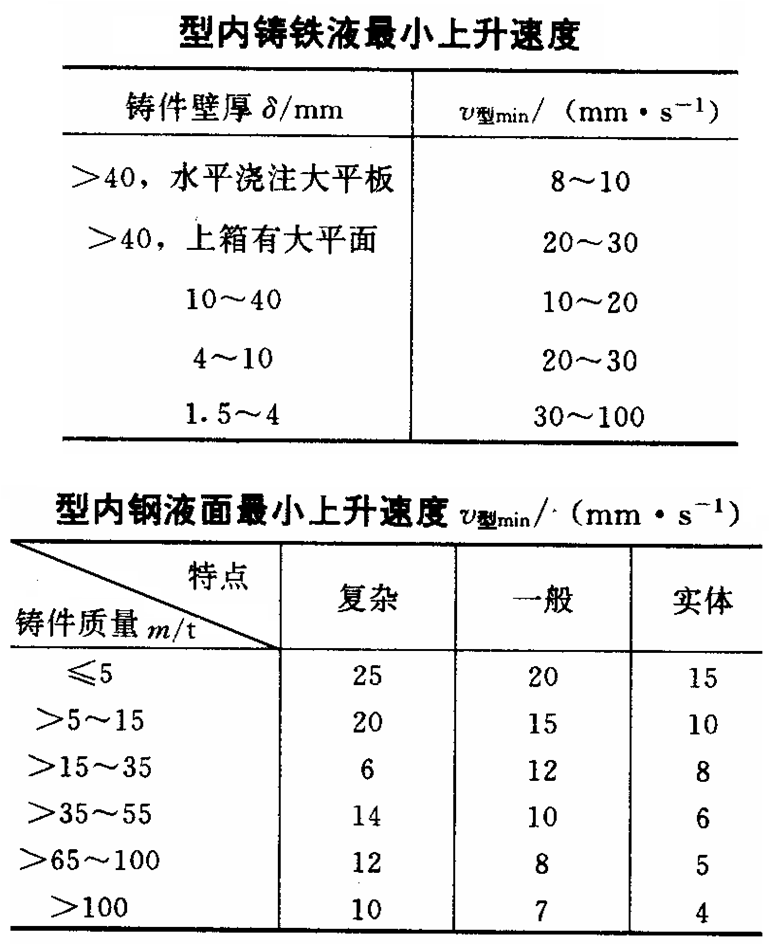
3. 金属液在型内上升速度
金属液在铸型内的上升速度小,容易产生浇不足、冷隔和夹砂类缺陷;金属液在铸型内的上升速度大,气体的溢出困难,金属湍流程度大,容易氧化和卷气。
型内金属液面的上升速度的计算公式:
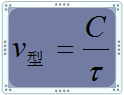
式中:C -铸件(或某段)的高度; τ-铸件(或某段)的浇注时间
充型速度满足:
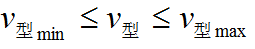
金属液上升速度的核算和确定:
铸铁件:只核算最小上升速度。
铸钢件:只核算最小上升速度。
易氧化合金:
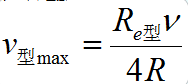
式中: R-型腔的水力学半径。
Re-型腔内允许的金属液雷诺数,用实验法确定。
υ-合金液的运动粘度。